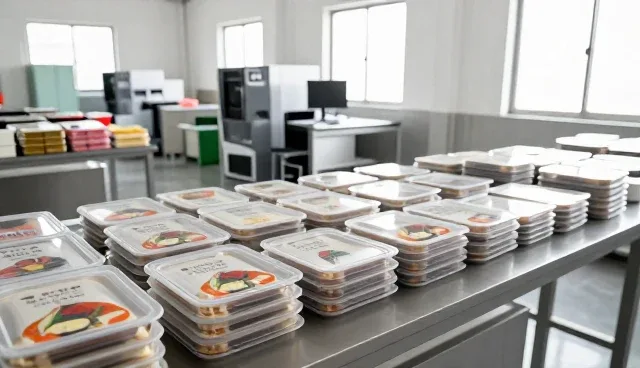
在食品分装过程中,质量管控是确保产品安全与消费者信任的关键环节。食品分装不仅涉及原料的精准投放,还关系到包装密封性、卫生标准及分装效率。随着市场对食品品质要求的不断提升,企业必须在分装流程中建立完善的质量管控体系,以应对产品保质期、运输安全及合规性等多重挑战。因此,如何在分装过程中优化质量管控措施,成为食品代加工企业关注的核心议题。
一、食品分装设备选型需结合生产规模与产品特性
食品分装设备的选型是质量管控的第一步,直接影响分装效率与产品稳定性。企业在选择设备时,应根据自身的生产规模和产品特性进行匹配。例如,液体类食品需要具备防滴漏、防污染的密封结构,而固体类食品则更关注分装精度和包装速度。同时,设备的材质、清洁便利性及维护成本也是选型时必须考虑的因素。部分企业因忽视设备适配性,导致分装过程中出现漏装、混装等问题,最终影响产品质量。
二、分装过程中温度与湿度控制对食品品质影响显著
温度与湿度是食品分装过程中不可忽视的环境因素,尤其在分装高水分、易变质的食品时,环境条件直接决定了产品的稳定性。例如,含糖量较高的食品在高温高湿环境下容易滋生细菌,而含油类产品在低温环境中可能出现凝固或分层现象。因此,在分装环节,企业应建立温湿度监控系统,确保分装环境符合产品储存要求。此外,设备运行过程中还需避免频繁启停,以减少温差波动对食品品质的干扰。
三、分装操作标准化是保障质量的关键环节
标准化操作是食品分装质量管控的核心要素。企业应制定详细的分装流程手册,涵盖原料投放、分装速度、包装封口、标签粘贴等步骤,并通过培训确保员工掌握统一操作规范。标准化不仅有助于减少人为操作误差,还能提高分装效率,降低次品率。例如,部分企业在分装过程中因员工操作不规范,导致部分食品分装不均或包装密封不严,最终引发客户投诉。因此,建立标准化流程并定期进行操作检查,是提升分装质量的有效手段。
四、分装后的产品检测与追溯体系需同步完善
食品分装完成后,企业还需建立完善的检测与追溯机制,以确保产品质量可追溯、问题可定位。建议企业在分装线末端设置质检点,通过抽样检测、微生物检测及包装密封性测试等方式,对产品进行质量把控。同时,建立产品批次追溯系统,记录每批次产品的生产时间、操作人员、设备编号等信息,以便在出现质量问题时快速定位原因。这一措施不仅有助于提升客户信任度,也能降低企业因质量问题带来的风险。
五、分装环节的卫生管理与人员培训不可忽视
卫生管理是食品分装质量管控的重要组成部分。企业应定期对分装设备进行清洁消毒,确保生产环境符合食品安全标准。此外,员工的个人卫生及操作规范也直接影响食品质量。例如,部分企业因员工未按规范佩戴手套或口罩,导致食品受到污染。因此,企业应加强对员工的卫生培训,制定严格的着装和操作制度,并定期进行考核,以确保分装过程的卫生安全。
对于漯河鹏源餐饮管理有限公司,建议在食品分装过程中加强设备选型与环境控制,制定标准化操作流程,完善产品检测与追溯体系,并持续提升员工卫生管理意识。通过系统化的质量管控措施,企业不仅能够确保分装产品的安全性与一致性,还能提升客户满意度,增强市场竞争力。